

Ako sú PET fólie a polyesterové fólie skonštruované pre priemyselný a komerčný výkon
 2026.07.23
 Priemyselné správy
Pochopenie úlohy PET filmu v modernej výrobe
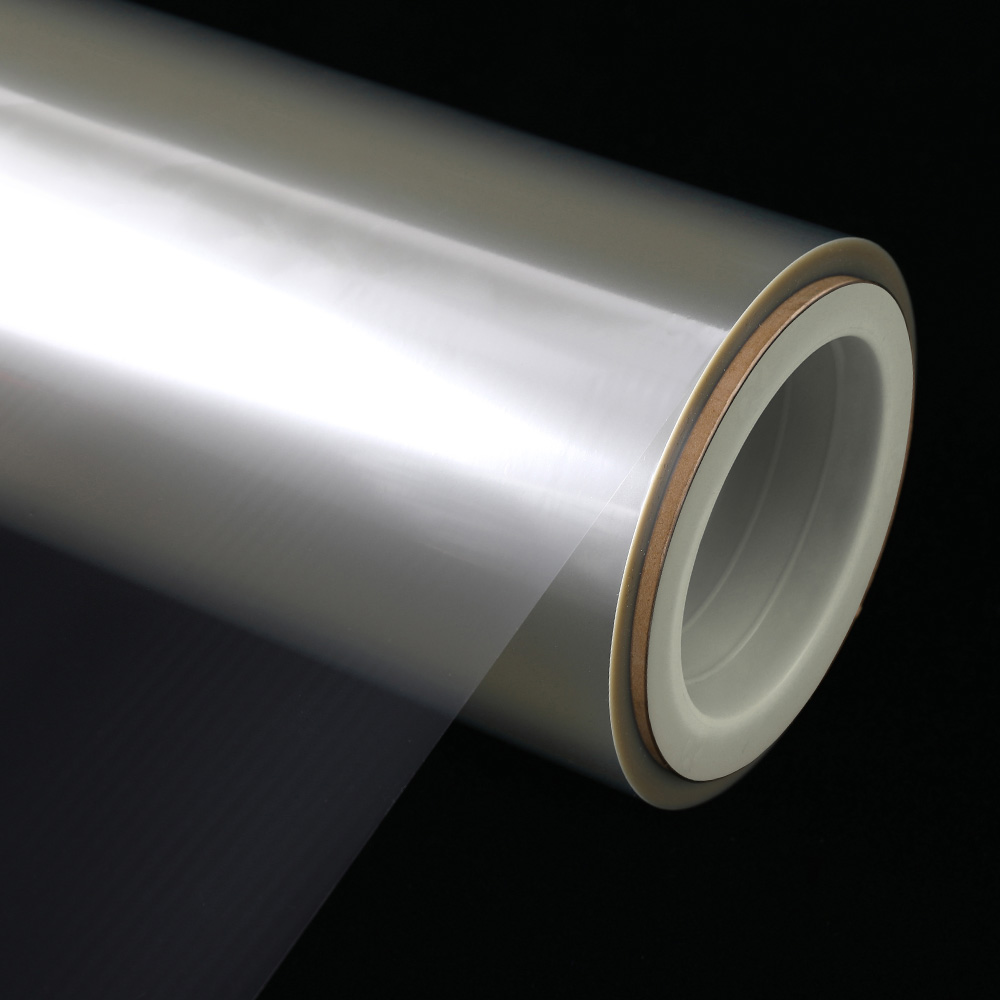
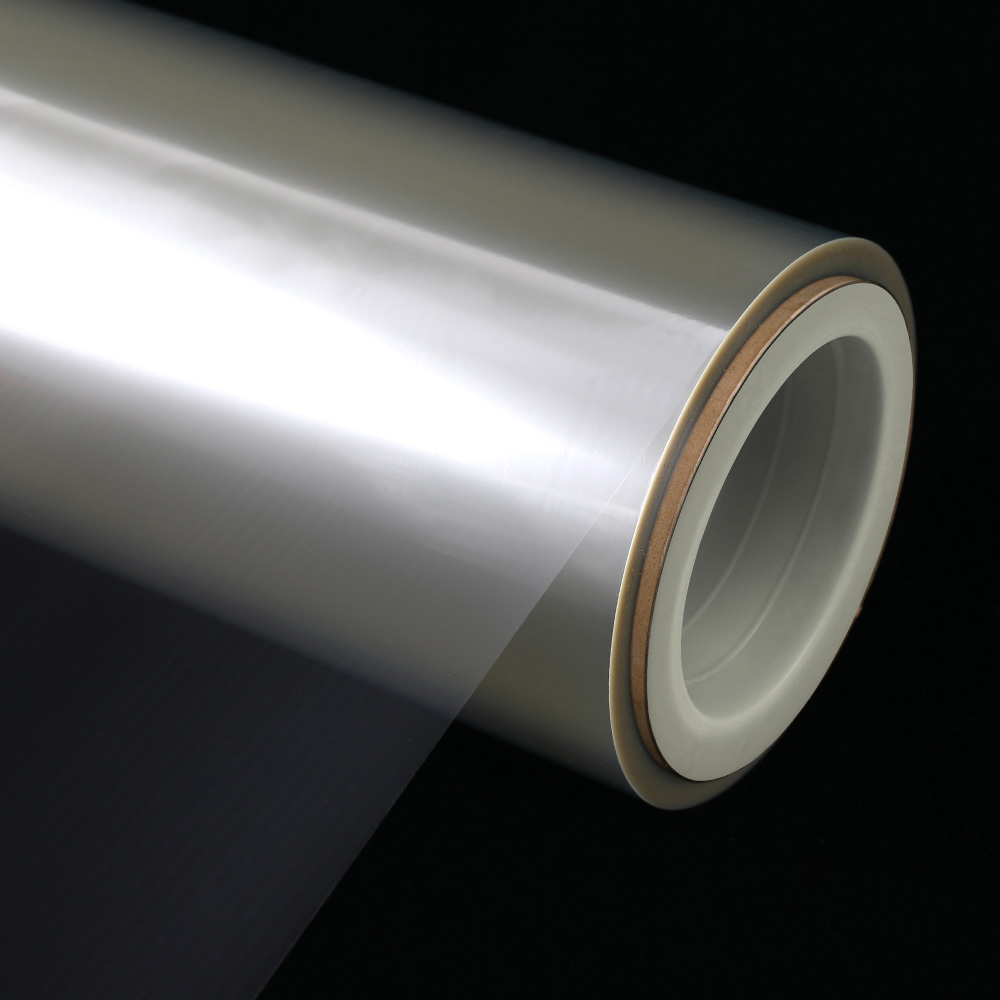
Výrobcovia naprieč sektormi obalov, elektroniky a priemyselných izolácií sa spoliehajú na film pre domáce zvieratá pretože ponúka spoľahlivú rovnováhu medzi mechanickou pevnosťou, čistotou a chemickou odolnosťou. Na rozdiel od mnohých iných druhov plastov si tento materiál zachováva rozmerovú stabilitu v širokom rozsahu teplôt, a preto sa objavuje v tak rozmanitých aplikáciách, ako sú flexibilné dosky plošných spojov a lamináty potravinárskej kvality.
Vo svojom jadre polyesterový film sa vyrába procesom biaxiálnej orientácie, ktorý naťahuje polymérnu fóliu súčasne v dvoch smeroch. Tento krok prestavuje molekulárne reťazce a vytvára film s hodnotami pevnosti v ťahu často presahujúcimi 200 MPa a vlastnosťami predĺženia, ktoré ho robia odolným voči roztrhnutiu počas vysokorýchlostných operácií konverzie.

To, čo odlišuje tento materiál od alternatív, ako je polypropylénový alebo polyetylénový film, je jeho kombinácia optickej čírosti a bariérového výkonu. Štandardný 12-mikrónový polyesterový substrát môže dosiahnuť hodnoty zákalu pod 3 percentá, pričom stále poskytuje zmysluplnú odolnosť voči prenosu kyslíka a vlhkosti, čo z neho robí praktický stred medzi pevnými a flexibilnými formátmi balenia.
Vlastnosti základného materiálu, ktoré riadia výber
Inžinieri a dizajnéri obalov zvyčajne hodnotia niekoľko merateľných vlastností pred špecifikovaním polyesterového substrátu pre projekt. V tabuľke nižšie sú zhrnuté vlastnosti najčastejšie uvádzané v technických listoch a ako sa premietajú do výkonu v reálnom svete.
| Nehnuteľnosť | Typický rozsah | Praktický efekt |
|---|---|---|
| Pevnosť v ťahu | 180 až 250 MPa | Odoláva roztiahnutiu alebo zlomeniu pri vysokorýchlostnej tlači a laminácii |
| Tepelná stabilita | Stabilné do 150 stupňov Celzia | Vhodné pre retortové vrecká a tepelne utesnené konštrukcie |
| Optická čistota | Zákal pod 3 percentá | Uprednostňuje sa na balenie okien a prekrytie štítkov |
| Dielektrická pevnosť | Vysoký izolačný odpor | Používa sa v aplikáciách na ovíjanie kondenzátorov a káblov |
| Chemická odolnosť | Odolný voči olejom a zriedeným kyselinám | Dobre sa prejavuje v priemyselných obaloch a vrstvách, ktoré prichádzajú do styku s potravinami |
Praktická poznámka: Hrúbka filmu, typicky meraná v mikrónoch, má priamy vzťah s výkonom bariéry a nákladmi. Tenšie meradlá znižujú spotrebu materiálu, ale môžu vyžadovať dodatočné nátery na udržanie cieľových bariér pre produkty citlivé na kyslík.
Prečo metalizovaný polyesterový film zlepšuje výkon bariéry
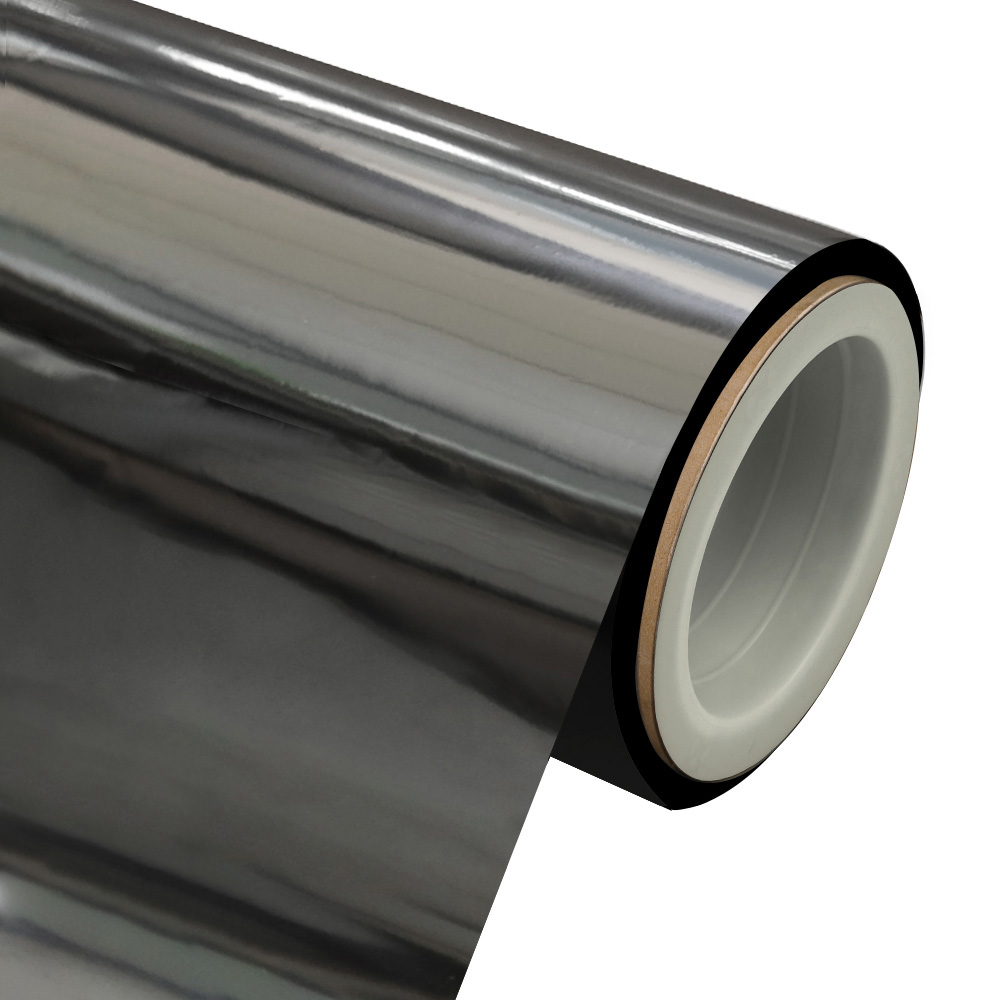
Keď projekt vyžaduje vylepšené vlastnosti bariéry proti svetlu a plynu bez hmotnosti fóliových laminátov, konvertori sa často obracajú na metalizovaný polyesterový film . Tento variant sa vyrába nanesením tenkej vrstvy hliníka na polyesterový substrát vo vákuu, pričom sa typicky dosiahne hrúbka vrstvy kovu len niekoľko stoviek angstromov.

Výsledná štruktúra poskytuje rýchlosť prenosu kyslíka, ktorá môže klesnúť o viac ako 90 percent v porovnaní s nepotiahnutou fóliou, a zároveň poskytuje reflexný povrch, ktorý zlepšuje prezentáciu na poličkách pre balenie občerstvenia, kávové vrecká a obal na farmaceutické blistre. Pretože sa kovová vrstva nanáša v molekulárnom meradle, fólia si zachováva flexibilitu a možno ju stále tlačiť, rezať a laminovať pomocou štandardného zariadenia na konverziu.
Bežné aplikácie metalizácie
- Flexibilné balenie potravín citlivých na vlhkosť a kyslík
- Izolačný podklad pre budovy a systémy HVAC
- Dekoratívne a reflexné etikety
- Statické tieniace vrstvy v balení elektronických komponentov
Ako sa vytvárajú laminovacie štruktúry pre viacvrstvové fólie
Priemyselné konvertory zriedka používajú jednu vrstvu filmu izolovane. Namiesto toho vytvárajú laminované štruktúry, ktoré kombinujú pevnosť polyesteru s tesniacimi vlastnosťami polyetylénu alebo bariérovými vlastnosťami metalizovanej vrstvy. Nižšie uvedený diagram znázorňuje typickú trojvrstvovú lamináciu používanú pri flexibilných obaloch potravín.
Každá vrstva v tejto štruktúre slúži na iný účel. Vonkajšia polyesterová vrstva odoláva oderu a nesie potlačenú grafiku, stredná metalizovaná vrstva blokuje priepustnosť svetla a plynov a vnútorná polyetylénová vrstva poskytuje spoľahlivé tepelné utesnenie. Na spájanie týchto vrstiev sa používa adhézna laminácia alebo extrúzna vrstva bez toho, aby sa ohrozili bariérové vlastnosti metalizovanej vrstvy.
Porovnanie typov fólií pre rôzne priemyselné potreby
Výber správneho podkladu závisí od špecifických požiadaviek aplikácie. Nižšie uvedené porovnanie zdôrazňuje, ako sa varianty polyesterových fólií navzájom líšia, keď sa hodnotia podľa bežných priemyselných kritérií.
| Typ filmu | Úroveň bariéry | Typická hrúbka | Najlepšie sa hodí pre |
|---|---|---|---|
| Priehľadná polyesterová fólia | Mierne | 12 až 50 mikrónov | Balenie okien, prekrytie štítkov |
| Metalizovaná polyesterová fólia | Vysoká | 12 až 23 mikrónov | Vrecúška na občerstvenie, izolačná podložka |
| Potiahnutý polyesterový film | Vysoká to Very High | 15 až 30 mikrónov | Retortové balenie, farmaceutické blistrové viečka |
| Tepelne zvárateľná polyesterová fólia | Mierne | 19 až 36 mikrónov | Krycie pažby, tesniace aplikácie |
Priemyselné aplikácie okrem balenia
Zatiaľ čo obaly majú tendenciu dominovať diskusiám o polyesterových fóliách, ich priemyselné využitie ďaleko presahuje sektor potravín a spotrebného tovaru. Nasledujúci zoznam uvádza sektory, v ktorých tento materiál zohráva funkčnú, často neviditeľnú úlohu.
- Elektrická izolácia: Používa sa ako dielektrická vrstva v kondenzátoroch, izolácii vinutia motora a obaloch káblov vďaka svojej vysokej dielektrickej pevnosti a tepelnej stabilite.
- Zadné panely solárnych panelov: Viacvrstvové polyesterové štruktúry chránia fotovoltaické články pred prenikaním vlhkosti a zároveň zachovávajú flexibilitu počas desaťročí vonkajšieho vystavenia.
- Substráty tlačených obvodov: Flexibilné obvody a membránové spínače často používajú polyesterovú fóliu ako základnú vrstvu, pretože odoláva teplotám spájkovania bez deformácie.
- Priemyselné maskovacie a uvoľňovacie vložky: Vďaka rozmerovej stálosti je fólia vhodná na presné maskovanie počas natieracích a lakovacích operácií.
- Magnetické a optické substráty: Historické a špeciálne aplikácie naďalej používajú polyester ako nosnú vrstvu pre nátery, ktoré vyžadujú hladký a stabilný základ.
Aplikácie komerčného balenia a úvahy o dizajne
V obchodnom balení konvertory vyvažujú odvolanie na policu proti funkčnému výkonu. Štruktúru na báze polyesteru je možné tlačiť grafikou s vysokým rozlíšením pomocou hĺbkotlače alebo flexografických metód a rozmerová stabilita fólie zachováva presnosť registrácie aj pri vysokých rýchlostiach tlače.
Vytlačiť registráciu
Nízke zmrštenie počas tlače udržuje viacfarebnú grafiku zarovnanú počas dlhých výrobných sérií.
Integrita pečate
Laminované štruktúry s polyetylénovou vnútornou vrstvou poskytujú konzistentné tepelné tesnenia pri rôznych teplotách plnenia.
Predĺženie trvanlivosti
Bariérové vrstvy znižujú prenikanie kyslíka a vlhkosti, čím pomáhajú predĺžiť použiteľnú trvanlivosť baleného tovaru.
Dizajnéri by tiež mali brať do úvahy interakciu medzi mierou filmu a rýchlosťou stroja. Tenšie fólie bežia rýchlejšie na baliacich linkách, ale môžu vyžadovať nastavenie riadenia napätia, aby sa predišlo naťahovaniu alebo krčeniu počas odvíjania, najmä na starších zariadeniach, ktoré nie sú kalibrované pre ľahké substráty.
Úvahy o spracovaní a konverzii
Premena polyesterovej fólie na hotové obaly alebo priemyselné komponenty zahŕňa niekoľko procesných krokov, z ktorých každý má svoje vlastné technické požiadavky. Nižšie uvedená tabuľka sumarizuje bežné metódy konverzie a prevádzkové faktory, ktoré ovplyvňujú kvalitu výstupu.
| Proces | Kľúčový faktor | Bežný problém v prípade nesprávneho použitia |
|---|---|---|
| Rezanie | Ostrosť čepele a kontrola napätia | Zvlnenie okrajov alebo tvorba prachu |
| Tlač | Úroveň povrchovej úpravy (koróna alebo plazma) | Slabá priľnavosť atramentu |
| Laminovanie | Hmotnosť a doba vytvrdzovania lepidla | Delaminácia pod stresom |
| Pokovovanie | Tlak vákuovej komory a rýchlosť nanášania | Nerovnomerná optická hustota |
Povrchová úprava je obzvlášť dôležitá pre tlačené aplikácie. Neupravená polyesterová fólia má relatívne nízku povrchovú energiu, čo obmedzuje lepenie atramentu a lepidla. Ošetrenie korónou alebo plazmou dočasne zvýši povrchovú energiu a poskytne atramentom a náterom okno, v ktorom sa správne zvlhčí a priľne k filmu.
Postupy kontroly kvality pri výrobe filmov
Konzistentná kvalita fólie závisí od procesných kontrol uplatňovaných počas výroby. Bežné kontrolné body kvality zahŕňajú:
- Meranie hrúbky pomocou bezkontaktných snímačov počas extrúzie a naťahovania
- Meranie zákalu a lesku na potvrdenie optickej konzistencie medzi výrobnými šaržami
- Testovanie rýchlosti prenosu kyslíka a vlhkosti na bariérovom alebo metalizovanom filme
- Skúšanie ťahom a predĺžením na overenie, či mechanický výkon spĺňa špecifikáciu
- Testovanie priľnavosti na tlačených alebo laminovaných vzorkách pomocou štandardizovaných metód odlupovania
Operačný prehľad: Mnohé spracovateľské zariadenia prevádzkujú in-line kontrolné systémy, ktoré zaznamenávajú zmeny hrúbky v reálnom čase, čo umožňuje operátorom upraviť parametre vytláčania skôr, ako sa celý kotúč dostane mimo toleranciu.
Úvahy o udržateľnosti pri výrobe polyesterových fólií
Keďže predpisy o obaloch sa v mnohých regiónoch sprísňujú, výrobcovia čoraz viac hodnotia okrem výkonu aj recyklovateľnosť. Monomateriálové štruktúry postavené výlučne z polyesteru si získavajú pozornosť, pretože sa dajú spracovať prostredníctvom existujúcich recyklačných tokov PET ľahšie ako lamináty zo zmiešaných materiálov.
Ďalšou aktívnou oblasťou vývoja je zmenšenie hrúbky filmu bez obetovania výkonu bariéry. Pokroky v technológii poťahovania umožnili nanášanie niektorých bariérových vrstiev v tenších vrstvách pri zachovaní cieľovej rýchlosti prenosu, čo znižuje celkovú spotrebu materiálu na jednotku vyrobeného obalu.
Často kladené otázky
Q1: Aký rozsah hrúbky je typický pre polyesterovú fóliu používanú v balení?
Baliace aplikácie bežne používajú polyesterovú fóliu v rozsahu 12 až 50 mikrónov, pričom tenšie meradlá sa vyberajú na uzatváranie a laminovanie a hrubšie meradlá sa používajú tam, kde sa vyžaduje samostatná pevnosť.
Q2: Ako sa metalizovaný polyesterový film líši od fóliových laminátov?
Metalizovaná fólia využíva tenkú vákuovo nanesenú kovovú vrstvu na polyesterovom základe, ktorá ponúka podobné bariérové a reflexné vlastnosti ako fólia pri nižšej hmotnosti a lepšej flexibilite pri vysokorýchlostnej konverzii.
Q3: Môže sa polyesterový film po použití recyklovať?
Monomateriálové polyesterové štruktúry môžu byť zvyčajne spracované prostredníctvom recyklačných tokov PET, hoci viacvrstvové lamináty kombinujúce rôzne typy polymérov často vyžadujú špecializované separačné procesy.
Q4: Prečo je potrebná povrchová úprava pred tlačou na polyesterovú fóliu?
Neošetrený film má nízku povrchovú energiu, čo obmedzuje priľnavosť atramentu. Korónová alebo plazmová úprava dočasne zvyšuje povrchovú energiu, takže tlačové farby a nátery sa správne spájajú.
Otázka 5: Ktoré priemyselné odvetvia sa najviac spoliehajú na polyesterovú fóliu na použitie bez obalu?
Elektronický, solárny a elektroizolačný priemysel vo veľkej miere využíva polyesterový film pre jeho dielektrickú pevnosť, tepelnú stabilitu a rozmerovú konzistenciu.
Ste pripravení s nami spolupracovať?
Začať projekt
- Produkt
- Aloxové filmy
- Vmpet
- Vmcpp
- Vmbopp
- Potiahnutý film
- Kontaktujte nás
- Tel.: +86-13456263964
-
Telefón: +86-0573-87783633
Telefón: +86-0573-87780583 - E-mail: [email protected]
- Adresa: 6. Xinhe Road, Xieqiao Town, Haining City, provincia Zhejiang, Čína

